Artykuł sponsorowany
Kiedy gładka rura nadal wymaga honowania mimo poprawnego szlifu zewnętrznego
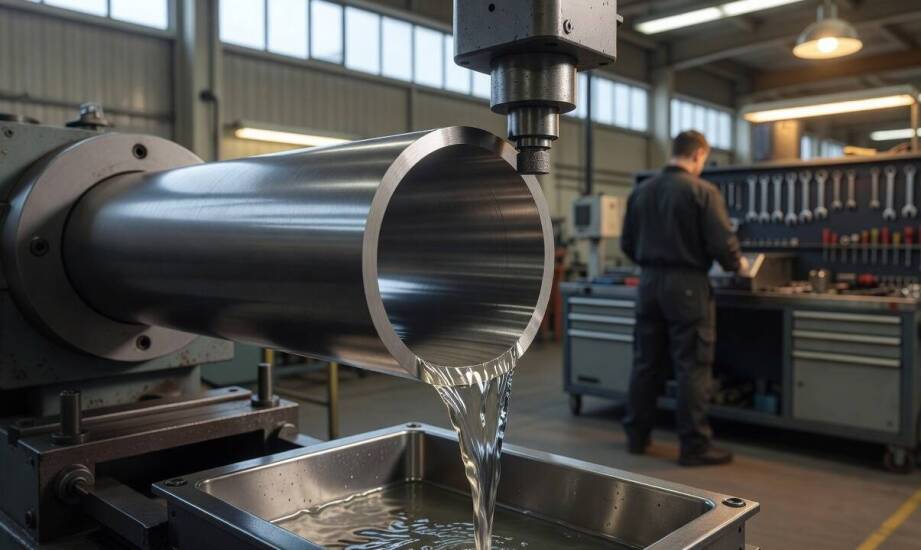
Rura cylindryczna lub tuleja, która po wstępnej obróbce z zewnątrz zyskuje lustrzaną gładkość, bardzo często nadal ukrywa poważne odchyłki geometrii wewnętrznej. Zewnętrzna powierzchnia może sprawiać wrażenie idealnie przygotowanej, ale ukryte błędy kształtu uniemożliwiają prawidłową pracę pod obciążeniem dynamicznym. W takich sytuacjach pracujący wewnątrz tłok lub elastyczne uszczelnienie nie otrzymuje odpowiedniego prowadzenia, a ciśnienie robocze ucieka przez mikroszczeliny. Złudzenie perfekcyjnego wykończenia wizualnego sprawia, że weryfikacja wnętrza bywa czasem ignorowana przez niedoświadczonych mechaników. Oczekiwania względem bezawaryjnej pracy zderzają się wtedy z twardymi prawami trybologii, wymuszając powrót podzespołu na stół maszynowy.
Co poprawia obróbka z zewnątrz, a czego nie koryguje
Prawidłowo przeprowadzone wstępne szlifowanie rur oraz tulei silnikowych pozwala uzyskać zadaną średnicę instalacyjną i zredukować chropowatość widocznych powłok. Proces ten przybliża ogólny wymiar elementu, lecz nie niweluje krytycznych wad kształtu we wnętrzu cylindra. Narzędzia skrawające pracujące od zewnątrz pozostawiają nienaruszoną owalność otworu, sięgającą niejednokrotnie powyżej 0,02–0,05 mm. Podobny problem dotyczy stożkowatości, która powstaje naturalnie na skutek nierównomiernego tarcia podczas tysięcy cykli pracy silnika lub siłownika.
Typowe roztaczanie wymiarowe pozostawia we wnętrzu również drobną falistość wzdłużną i miejscowe przetarcia. Obrabiarka zbiera materiał w sposób zuniformizowany, ignorując to, w jakim stopniu odkształciło się światło otworu pod wpływem skrajnych temperatur i napięć mechanicznych. Z tego względu honowanie stosuje się obligatoryjnie jako etap docelowy po wcześniejszym przygotowaniu wymiarowym. Obróbka ta skutecznie usuwa nagromadzone mikronierówności i nadaje otworowi wzorową cylindryczność. Zastosowanie precyzyjnych głowic pozwala utrzymać prostoliniowość w bardzo rygorystycznych tolerancjach rzędu ±0,001–0,002 mm.
Ominięcie tego kluczowego etapu prowadzi do błyskawicznej awarii nowo założonych uszczelnień. Średnicówka zegarowa lub elektroniczny profilometr natychmiast obnażą braki, jeśli gładki z pozoru podzespół zostanie poddany fachowej weryfikacji. Wymiarowanie jasno wykazuje wtedy, że element zewnętrznie gotowy stanowi zaledwie półprodukt, który kompletnie nie spełnia norm technicznych stawianych przez producentów części zamiennych.
Wpływ geometrii krzyżowej na film olejowy i kompresję
Wyśrubowane tolerancje wymiarowe to tylko jeden z filarów poprawnej i długotrwałej pracy układów cylindrycznych. Równie ważna okazuje się specyficzna struktura powierzchni ślizgowej, której nie da się wygenerować zwykłym ostrzem tokarskim ani kamieniem szlifierskim. Krzyżowy szlif honowniczy o kącie przecinania od 30 do 45 stopni tworzy sieć mikrorowków skutecznie zatrzymujących film olejowy na ściankach otworu. Ten charakterystyczny wzór przypominający drobną siatkę zapobiega suchemu kontaktowi elementów metalowych podczas suwu pracy. Pierścienie tłokowe ślizgają się wyłącznie po warstwie filmu olejowego, a nie po gołym żeliwie lub stali.
Pozbawiając cylinder tej struktury, konstruktorzy i mechanicy narażają sprzęt na drastyczne spadki ciśnienia sprężania. Powierzchnia pozbawiona siatki krzyżowej sprzyja szybkiemu zrywaniu filmu olejowego, co bezpośrednio wymusza zwiększone zużycie środka smarnego. Praktyka inżynieryjna, którą od 1986 roku z powodzeniem rozwija zakład Jurgal, dobitnie udowadnia, że gładź bez odpowiedniego wykończenia drastycznie przyspiesza degradację współpracujących części. Dotyczy to zarówno współczesnych aut osobowych, wymagających silników z pojazdów zabytkowych, jak i ciężkich maszyn budowlanych pracujących w skrajnym zapyleniu.
Zastosowanie nowoczesnych maszyn wyposażonych w głowice numeryczne pozwala precyzyjnie zoptymalizować chropowatość profilu gładzi. Skalibrowany parametr Ra oscylujący w granicach 0,15–0,50 µm bezpośrednio przygotowuje cylinder do łagodnego docierania z nowymi pierścieniami tłokowymi. W przypadku hydrauliki siłowej odpowiednio wykończone wnętrze rury precyzyjnej chroni wrażliwe uszczelniacze poliuretanowe przed wycieraniem pod wpływem ekstremalnego ciśnienia medium roboczego.
Dobór docelowej metody obróbki zależy wyłącznie od przewidywanej funkcji podzespołu oraz obciążeń termicznych, z jakimi przyjdzie mu się zmierzyć w trakcie eksploatacji. Zewnętrzna gładkość bywa mocno zwodnicza, ponieważ to geometria wnętrza otworu ostatecznie decyduje o sprawności i szczelności całego układu. Rygorystyczne wymagania trybologiczne narzucają konieczność korygowania kształtów po absolutnie każdym zabiegu zdejmującym naddatek materiału z obwodu. Rzetelne wyrównywanie i tworzenie siatki krzyżowej chroni skomplikowane mechanizmy przed zatarciem i gwarantuje stabilne parametry pracy jednostki przez wiele lat.
Kategorie artykułów
Polecane artykuły
Jak okulista kwalifikuje pacjenta do irydotomii laserowej przy ryzyku zamknięcia kąta
Pacjent zgłaszający się na rutynową wizytę okulistyczną często nie odczuwa żadnych niepokojących objawów. Skierowanie na irydotomię bywa zaskoczeniem, gdy nie występuje ostry ból oka ani nagłe pogorszenie ostrości wzroku. Podstawą takiej decyzji jest wynik badania gonioskopowego lub tomografii przed

Kiedy domowe uzdatnianie wody naprawdę chroni łazienkę przed kamieniem i osadem
Matowe zacieki na szkle kabiny prysznicowej, biały, uporczywy nalot na armaturze i ciemniejące fugi – to znaki, że w łazience pojawił się kamień. Problem ten wykracza daleko poza estetykę. To cichy wróg, który systematycznie niszczy wyposażenie, prowadząc do kosztownych napraw i przedwczesnej wymian