Artykuł sponsorowany
Dlaczego te same parametry cięcia nie gwarantują identycznych tolerancji w każdej serii
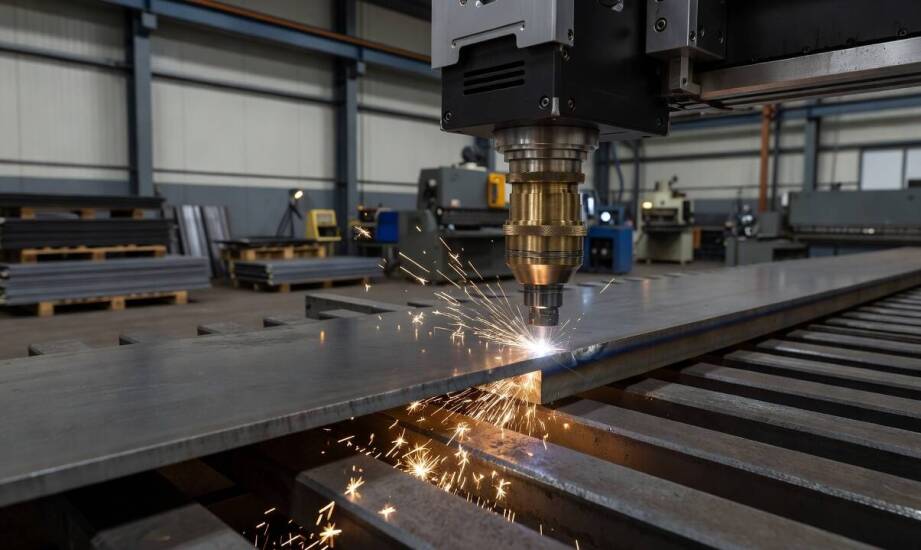
W produkcji seryjnej identyczny program obróbki często prowadzi do zauważalnych różnic wymiarowych między kolejnymi partiami detali. Takie odchyłki geometrii utrudniają montaż konstrukcji stalowych i znacząco wydłużają czas przygotowania elementów do dalszych etapów technologicznych. Zrozumienie fizycznych przyczyn tych wahań pozwala inżynierom lepiej zaplanować proces wytwarzania i uniknąć kosztownych poprawek na hali produkcyjnej. Właściwa analiza obejmuje tu zarówno ustawienia samej maszyny, jak i specyfikę dostarczonego materiału.
Wpływ parametrów procesu na geometrię krawędzi
Moc wiązki laserowej, prędkość posuwu, precyzyjne położenie ogniska oraz rodzaj i ciśnienie gazu wspomagającego decydują bezpośrednio o szerokości szczeliny cięcia. Zmienne te determinują również stożkowatość krawędzi oraz ilość ciepła bezpowrotnie wprowadzanego w strukturę metalu. Wyższa moc pozwala realizować zlecenia szybciej, lecz jednocześnie zwiększa nagrzewanie strefy wpływu ciepła, co przy cienkich elementach grozi odkształceniami. Ogniskowanie wiązki ściśle dostosowane do grubości obrabianego arkusza minimalizuje rozrost szczeliny i poprawia ostateczną prostopadłość cięcia.
Kluczową rolę odgrywa gaz wspomagający, który skutecznie wydmuchuje stopiony metal i kształtuje jakość powierzchni. Azot stosuje się przede wszystkim do różnego rodzaju stopów aluminium oraz stali nierdzewnej, ponieważ pozwala powstrzymać zjawisko utleniania krawędzi. Tlen z kolei umożliwia znacznie sprawniejszą pracę przy grubszych blachach ze stali węglowej. Wynika to z dodatkowej energii egzotermicznej uwalnianej podczas gwałtownej reakcji chemicznej w strefie topnienia.
Grubość blachy i jej podstawowe właściwości fizyczne natychmiast zawężają realne okno tolerancji produkcyjnych. Przy cienkich materiałach zdecydowanie łatwiej utrzymać wysoką powtarzalność wszystkich partii. Obróbka grubszych arkuszy naturalnie pogarsza precyzję ze względu na dłuższą drogę wiązki przez metal. Gatunek stopu ma równie duże znaczenie podczas kalibracji maszyn. Aluminium charakteryzuje się znacznie wyższą refleksyjnością i lepszą przewodnością cieplną niż klasyczna stal. Wymaga to dobrania odrębnych parametrów posuwu oraz bezwzględnego stosowania gazów osłonowych. Stan powierzchni arkusza, w tym obecność walcowniczej zgorzeliny lub głębokiego utlenienia, modyfikuje miejscową absorpcję promieniowania. Niekontrolowane wahania w tym obszarze powodują niestabilność całego cyklu nawet w obrębie tej samej dostawy hutniczej.
Geometria detalu a odchyłki w seriach produkcyjnych
Odchyłki wymiarowe uwidaczniają się najczęściej przy bardzo małych otworach, długich konturach prostoliniowych, ciasnych promieniach wewnętrznych oraz przy skomplikowanych detalach. Minimalna średnica otworu możliwa do bezproblemowego wypalenia zawsze zależy od rzeczywistej grubości przerabianego arkusza. Długie kontury i ostre narożniki okazują się wyjątkowo wrażliwe na dynamikę ruchu głowicy tnącej oraz parametry w miejscach pierwszego przebicia. Realizując zlecenia obejmujące cięcie laserem w Gdańsku dla wymagającej branży stoczniowej, widać, że rzeczywiste wyniki zależą od stabilności procesu oraz struktury konkretnej partii metalu. Maszyny CNC dysponują świetną dokładnością pozycjonowania, jednak w warunkach warsztatowych na ostateczny wymiar wpływają wibracje rusztu i rozszerzalność cieplna blachy.
Jakość krawędzi wygenerowana po wypalaniu bezpośrednio wpływa na przebieg kolejnych etapów produkcji. W operacjach skrawania precyzyjnie wycięte otwory i czyste kontury decydują o prawidłowym pasowaniu elementów w uchwytach obróbczych. Przy późniejszym gięciu detali na prasach krawędziowych szerokość strefy wpływu ciepła zmienia wartość naddatku oraz naturalne sprężynowanie blachy. Utwardzenie krawędzi wymusza często korygowanie kątów dla kolejnych sztuk z serii. W spawaniu konstrukcji stalowych brak mikropęknięć i chemiczna czystość styków warunkują docelową wytrzymałość całego złącza. Estetyczne malowanie proszkowe wymaga zachowania odpowiedniej chropowatości i usunięcia ostrych zadziorów, co umożliwia nałożenie jednolitej powłoki antykorozyjnej.
Dokumentacja technologiczna kluczem do powtarzalności
Aby kolejne partie zachowywały identyczne proporcje, inżynierowie muszą skrupulatnie utrwalać pełne zbiory danych po każdej udanej próbie wdrożeniowej. Profesjonalne karty procesowe uwzględniają zastosowaną moc źródła, dopuszczalną prędkość roboczą, dokładne położenie ogniska, specyfikację użytego gazu i średnicę wybranej dyszy. Należy do nich wpisać również zbadany gatunek blachy oraz wprowadzony współczynnik kompensacji szerokości szczeliny. Archiwizowanie takich wartości brzegowych dla każdej kombinacji materiału i geometrii pozwala drastycznie ograniczyć konieczność ręcznych korekt między uruchamianymi partiami.
Wysoka powtarzalność wynika z głębokiego dopasowania ustawień do fizyki konkretnego zadania i rygorystycznych wymogów kolejnych operacji. Fabryczne wartości proponowane przez oprogramowanie maszynowe rzadko dają stuprocentowo identyczne wyniki w różnorodnych seriach produkcyjnych. Wymagają ciągłej weryfikacji przez operatora oceniającego rozkład ciepła w detalu.
W codziennej praktyce przemysłowej centrum obróbcze Instal Chemik opiera realizację projektów na rygorystycznym dostosowywaniu parametrów do specyfiki powierzonego surowca. Gwarantuje to płynne przekazywanie prawidłowo zwymiarowanych komponentów do procesów gięcia, spawania i zabezpieczania antykorozyjnego.
Kategorie artykułów
Polecane artykuły

Jak rezonator i włókno domieszkowane budują wiązkę tnącą metal
Wiązka tnąca w nowoczesnych urządzeniach do obróbki metalu nie powstaje z prostej aplikacji wysokiej mocy zasilacza. Proces ten wynika z precyzyjnie kontrolowanego wzbudzania atomów we włóknie domieszkowanym oraz ich wymuszonej emisji w rezonatorze. Głowica otrzymuje energię po skomplikowanym cyklu

Kiedy domowe uzdatnianie wody naprawdę chroni łazienkę przed kamieniem i osadem
Matowe zacieki na szkle kabiny prysznicowej, biały, uporczywy nalot na armaturze i ciemniejące fugi – to znaki, że w łazience pojawił się kamień. Problem ten wykracza daleko poza estetykę. To cichy wróg, który systematycznie niszczy wyposażenie, prowadząc do kosztownych napraw i przedwczesnej wymian