Artykuł sponsorowany
Dlaczego rezerwa mocy źródła pomaga utrzymać tempo seryjnego cięcia metali
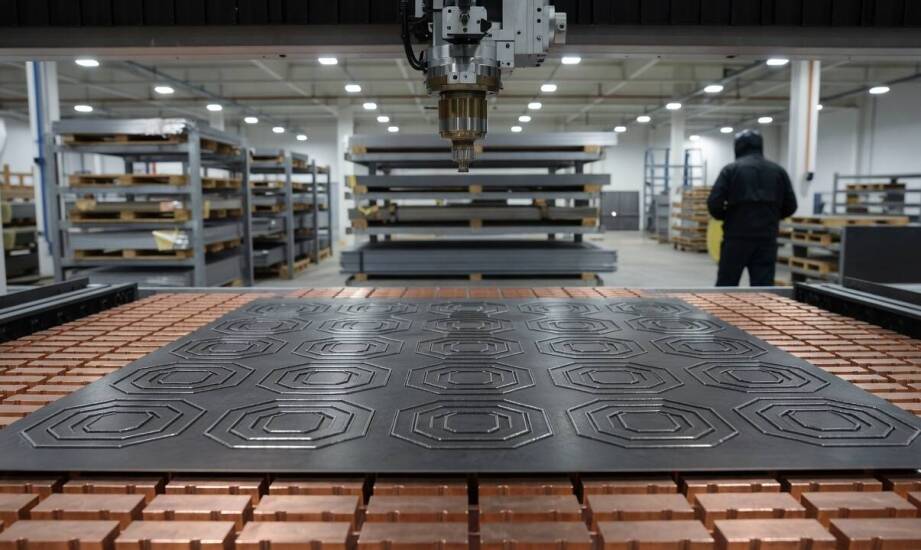
W produkcji seryjnej zdarzają się sytuacje, w których ta sama wycinarka raz nadąża za wyznaczonym tempem linii technologicznej, a innym razem nieoczekiwanie staje się wąskim gardłem. Dzieje się tak pomimo faktu, że urządzenie wciąż dysponuje identyczną mocą znamionową, a plany produkcyjne zakładały stałą przepustowość. Operatorzy na halach często obserwują, że przy pozornie zbliżonych parametrach czas cyklu potrafi się zauważalnie wydłużyć. Zmiana obrabianego detalu, przejście na grubszy arkusz blachy lub wprowadzenie stopu o innej charakterystyce termicznej natychmiast weryfikuje faktyczne możliwości sprzętu. Stabilność procesu wymaga bowiem czegoś więcej niż tylko dopasowania maszyny bezpośrednio pod teoretyczne maksimum – kluczowa okazuje się rezerwa energetyczna, która pozwala płynnie amortyzować nagłe skoki zapotrzebowania na moc podczas najbardziej obciążających etapów cięcia profilu.
Przeczytaj również: Czy warto korzystać z najtańszego kantoru we Wrocławiu? Zalety i wady
Dlaczego moc nominalna nie wystarcza do oceny wydajności
Znamionowe parametry urządzenia rzadko oddają jego rzeczywistą sprawność w dynamicznie zmieniających się warunkach zakładu przemysłowego. Sama moc nominalna nie wystarcza do oceny wydajności, jeśli proces pozbawiony jest analizy materiału, grubości arkusza oraz liczby niezbędnych przebić. Każdy wycinany kształt wymaga zainicjowania pracy poprzez punktowe stopienie struktury blachy, co generuje największe obciążenie dla układu optycznego. Czas potrzebny na pokonanie oporu rośnie nieliniowo wraz z grubością struktury. W przypadku cienkiej stali operacja ta trwa zaledwie ułamek chwili, pozwalając na natychmiastowe rozpoczęcie właściwego cięcia. Przy kilkunastomilimetrowych profilach czas nagrzewania potrafi jednak zająć nawet kilkanaście sekund. Jeśli projekt zawiera gęstą siatkę drobnych konturów, same przebicia początkowe stanowią potężny ułamek całkowitego czasu cyklu, drastycznie obniżając średnią prędkość pracy.
Przeczytaj również: Anti-Money Laundering – co to jest? Co oznacza AML?
Rodzaj zastosowanego stopu również mocno weryfikuje zapotrzebowanie energetyczne maszyny. Materiały odblaskowe, w tym aluminium czy stal nierdzewna, wymagają wyższej rezerwy ze względu na szybkie oddawanie ciepła do reszty arkusza. Duża część energii ucieka z obszaru roboczego, co wymusza dostarczanie wyższej mocy w celu utrzymania płynnego jeziorka spawalniczego. Takt produkcji i długość ścieżek decydują o ostatecznym obciążeniu całego mechanizmu. Krótkie linie cięcia uniemożliwiają rozwinięcie maksymalnego posuwu, a odpowiedni zapas parametrów roboczych pozwala maszynie sprawniej odzyskiwać rytm po każdej zmianie kierunku głowicy.
Przeczytaj również: Jak dbać o leżak ogrodowy składany, aby służył przez lata?
Parametry układu i rola gazów wspomagających
Utrzymanie idealnej krawędzi bez nadlewów i strukturalnych zniekształceń zależy od harmonijnej współpracy wiązki, precyzyjnie dobranego układu chłodzenia oraz dynamiki gazów osłonowych. Nowoczesny laser światłowodowy dostarcza falę o specyficznej długości, która znakomicie wnika w strukturę metali, redukując zjawisko odbijania fotonów. Generowanie ogromnej dawki energii na minimalnym obszarze wiąże się jednak z potężną emisją ciepła wewnątrz samego kolimatora. Aktywne chłodzenie wodne z rygorystycznym zakresem tolerancji temperaturowej zapobiega zjawisku termicznego przesunięcia ogniska, utrzymując stabilne skupienie wiązki w jednym punkcie podczas długotrwałych serii.
Niezwykle ważną funkcję pełni również gaz wspomagający, którego zadaniem jest wydmuchanie stopionego metalu ze szczeliny oraz właściwa stabilizacja krawędzi. Zastosowanie azotu pod wysokim ciśnieniem roboczym umożliwia uzyskanie idealnie gładkiej, pozbawionej zgorzeliny tlenkowej powierzchni, co stanowi standard przy obróbce stali kwasoodpornych. Z kolei tlen, wykorzystywany najczęściej do grubszej stali węglowej, inicjuje silną reakcję egzotermiczną. Generuje ona dodatkową energię cieplną, znacznie przyspieszając rozdzielanie materiału, choć wiąże się to z pozostawieniem warstwy tlenków. Precyzyjne zarządzanie strumieniem gazu oraz rozkładem temperatur w materiale skutecznie minimalizuje ryzyko powstawania lokalnych przegrzań.
Długotrwała eksploatacja zaawansowanego układu optycznego bez pozostawienia bufora bezpieczeństwa mści się na jakości wycinanych detali. Praca bez odpowiedniej rezerwy mocy prowadzi do systematycznych spadków wydajności, zauważalnego obniżenia tolerancji na grubsze stopy metali oraz zwiększonej podatności na nieplanowane przestoje. Przegrzewające się komponenty wymuszają sprzętowe spowalnianie posuwu, co zaburza pierwotne harmonogramy linii. Doświadczenie ekspertów z firmy Maszyny Polskie, dostarczającej przemysłowe systemy obróbcze, potwierdza tezę, że właściwy dobór potencjału technicznego musi bezpośrednio wynikać z analizy codziennego profilu produkcji. Utrzymanie bezpiecznego zapasu mocy gwarantuje stałe tempo cięcia przy zmiennych arkuszach, trwale zabezpieczając przepustowość całego łańcucha technologicznego.
Kategorie artykułów
Polecane artykuły
Jak okulista kwalifikuje pacjenta do irydotomii laserowej przy ryzyku zamknięcia kąta
Pacjent zgłaszający się na rutynową wizytę okulistyczną często nie odczuwa żadnych niepokojących objawów. Skierowanie na irydotomię bywa zaskoczeniem, gdy nie występuje ostry ból oka ani nagłe pogorszenie ostrości wzroku. Podstawą takiej decyzji jest wynik badania gonioskopowego lub tomografii przed

Kiedy domowe uzdatnianie wody naprawdę chroni łazienkę przed kamieniem i osadem
Matowe zacieki na szkle kabiny prysznicowej, biały, uporczywy nalot na armaturze i ciemniejące fugi – to znaki, że w łazience pojawił się kamień. Problem ten wykracza daleko poza estetykę. To cichy wróg, który systematycznie niszczy wyposażenie, prowadząc do kosztownych napraw i przedwczesnej wymian